- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
สายการอัดรีดแผ่น PS: ปัญหาการผลิตทั่วไปและวิธีแก้ปัญหาเชิงปฏิบัติเพื่อคุณภาพแผ่นที่มั่นคง
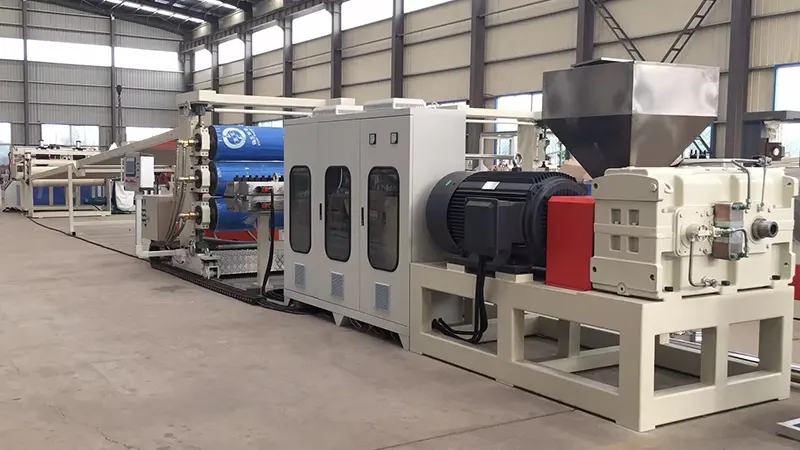
สายการอัดรีดแผ่นโพลีสไตรีน (PS)มีการใช้กันอย่างแพร่หลายในอุตสาหกรรมแปรรูปพลาสติก แต่ในการผลิตจริง ทุกขั้นตอนตั้งแต่การเตรียมวัตถุดิบไปจนถึงการม้วน สามารถนำเสนอปัญหาที่ส่งผลกระทบต่อคุณภาพและประสิทธิภาพได้ บทความนี้จะตรวจสอบข้อผิดพลาดทั่วไป สาเหตุที่แท้จริง และมาตรการรับมือเชิงปฏิบัติโดยพิจารณาจากประสบการณ์การปฏิบัติงานระดับแนวหน้า ช่วยให้ทีมผู้ผลิตวินิจฉัยปัญหาได้อย่างรวดเร็วและปรับกระบวนการให้เหมาะสมได้อย่างมีประสิทธิภาพ
1. การเตรียมวัตถุดิบ: ข้อควรพิจารณาในทางปฏิบัติ
ปัญหาที่ 1: มีเส้นสีเงินหรือฟองอากาศบนพื้นผิวแผ่น
นี่เป็นสัญญาณคลาสสิกของความชื้นที่มากเกินไป PS ดูดความชื้นได้เล็กน้อย ความชื้นแม้เพียงเล็กน้อยก็จะระเหยกลายเป็นไอที่อุณหภูมิหลอมเหลว ทำให้เกิดรอยสีเงินบนพื้นผิวหรือเกิดฟองอากาศภายในแผ่นงานสำเร็จรูป
โซลูชั่น:
-
ตรวจสอบให้แน่ใจว่าระบบอบแห้งทำงานอย่างถูกต้อง สภาวะการอบแห้งที่แนะนำ: 75–80°C เป็นเวลา 2–3 ชั่วโมง
-
เมื่อรีสตาร์ทหลังจากปิดเครื่อง ให้ล้างส่วนแรกของส่วนที่ละลายเพื่อป้องกันไม่ให้วัสดุที่ปนเปื้อนความชื้นเข้าไปในแม่พิมพ์
-
ในฤดูชื้น ให้ขยายเวลาการแห้งและตรวจสอบปริมาณความชื้นอย่างสม่ำเสมอ ระดับความชื้นเป้าหมายควรต่ำกว่า 0.05%
ปัญหาที่ 2: คุณสมบัติทางกลลดลงจากการใช้งานการลับคมมากเกินไป
การใช้การตัดขอบและเศษเป็นวิธีการประหยัดต้นทุนที่มีประสิทธิภาพ แต่การลับคมจะต้องผ่านการสลายตัวด้วยความร้อนในแต่ละรอบการประมวลผล ซึ่งนำไปสู่การแยกชิ้นส่วนแบบโซ่ ส่งผลให้แผ่นเปราะและมีแรงกระแทกลดลง
โซลูชั่น:
-
รักษาปริมาณการบดให้อยู่ระหว่าง 15% ถึง 25% โดยปรับตามความต้องการของผลิตภัณฑ์ สำหรับแผ่นโปร่งใสที่มีความคมชัดสูง ให้ลดสัดส่วนลงอีกหรือหลีกเลี่ยงการบดซ้ำทั้งหมด
-
แห้งและขจัดฝุ่นให้ละเอียดก่อนใช้งานเพื่อป้องกันการปนเปื้อน
-
พิจารณาเพิ่มตัวปรับแรงกระแทกเพื่อชดเชยการสูญเสียความแข็งแกร่งที่เกิดจากการลับคม
2. ส่วนการอัดขึ้นรูป: ปัญหาทั่วไปและการปรับเปลี่ยน
ปัญหาที่ 3: ความผันผวนของเอาต์พุตส่งผลให้ความหนาของแผ่นไม่เท่ากัน
นี่เป็นปัญหาที่พบบ่อยในระบบการอัดขึ้นรูป ซึ่งมักเกี่ยวข้องกับความเร็วของสกรูที่ไม่เสถียร การป้อนที่ไม่สอดคล้องกัน หรืออุณหภูมิของกระบอกสูบที่ผันผวน
ขั้นตอนการแก้ไขปัญหา:
-
ตรวจสอบ "การบริดจ์" ในถังป้อน (วัสดุแขวนอยู่และไม่ไหลลงมา) ติดตั้งเบรกเกอร์บริดจ์หรือเปลี่ยนไปใช้การป้อนแบบบังคับหากจำเป็น
-
ตรวจสอบการตั้งค่าอุณหภูมิตามกระบอกอัดรีด ความร้อนสูงเกินไปในบริเวณป้อนอาหารอาจทำให้การหลอมละลายก่อนเวลาอันควรและการป้อนอาหารไม่แน่นอน
-
ติดตั้งปั๊มหลอมเหลวระหว่างเครื่องอัดรีดและแม่พิมพ์ โดยแยกความผันผวนของแรงดันการเต้นเป็นจังหวะของสกรูได้อย่างมีประสิทธิภาพ เพื่อให้มั่นใจว่าแรงดันขาเข้าของแม่พิมพ์คงที่ ซึ่งเป็นหนึ่งในการลงทุนที่มีประสิทธิภาพสูงสุดสำหรับความแม่นยำของความหนา
ปัญหาที่ 4: การหลอมละลายและการเหลืองจากอุณหภูมิที่มากเกินไป
PS มีหน้าต่างการประมวลผลที่ค่อนข้างแคบ อุณหภูมิสูงกว่า 240°C การย่อยสลายเนื่องจากความร้อนมีความสำคัญ โดยแสดงเป็นสีเหลืองละลายและความโปร่งใสลดลง
โซลูชั่น:
-
ตั้งค่าอุณหภูมิถังบรรจุแบบค่อยเป็นค่อยไปจากโซนป้อนไปยังโซนสูบจ่าย โดยรักษาอุณหภูมิสูงสุดไว้ที่ 220–230°C
-
ตรวจสอบความเร็วของสกรู—แรงเฉือนที่มากเกินไปจาก RPM สูงทำให้เกิดความร้อนจากแรงเสียดทานที่ไม่พึงประสงค์
-
สำหรับการหยุดทำงานเกิน 15 นาที ให้ลดอุณหภูมิถังบรรจุลงหรือไล่ของเหลวที่ละลายออกเพื่อป้องกันไม่ให้วัสดุตกค้างและย่อยสลาย
3. การควบคุมแม่พิมพ์และปฏิทิน: ประเด็นสำคัญ
ปัญหาที่ 5: การแปรผันของความหนาตามขวางที่มีนัยสำคัญ
ซึ่งโดยทั่วไปเป็นผลมาจากการปรับช่องว่างของปากแม่พิมพ์ที่ไม่เหมาะสม หรือการกระจายอุณหภูมิหลอมละลายที่ไม่สม่ำเสมอตลอดความกว้างของแม่พิมพ์
โซลูชั่น:
-
ปรับช่องว่างปากแม่พิมพ์ตามความหนาของชิ้นงาน หลักการชดเชยทั่วไปคือ การตั้งค่าจุดศูนย์กลางให้บางกว่าขอบเล็กน้อย เพื่อชดเชยการหดตัวของขอบ
-
ตรวจสอบว่าแถบทำความร้อนของดายทั้งหมดทำงานสม่ำเสมอ อุณหภูมิแม่พิมพ์ที่ไม่สม่ำเสมอทำให้อัตราการไหลของของเหลวไม่สอดคล้องกัน
-
สำหรับแผ่นกว้าง ให้ติดตั้งเครื่องผสมแบบคงที่ต้นทางของแม่พิมพ์เพื่อปรับปรุงความสม่ำเสมอของอุณหภูมิหลอมเหลวตลอดความกว้าง
ปัญหาที่ 6: วัสดุเกาะติดกับม้วนปฏิทินหรือรอยม้วนบนแผ่น
ข้อบกพร่องเหล่านี้ส่งผลโดยตรงต่อคุณภาพพื้นผิว และไม่เป็นที่ยอมรับสำหรับการใช้งานแผ่นโปร่งใส
คำแนะนำในการแก้ไขปัญหา:
-
ตรวจสอบพื้นผิวม้วนปฏิทินเพื่อหารอยขีดข่วน หลุม หรือสิ่งตกค้าง ทำการขัดและทำความสะอาดเป็นประจำด้วยน้ำยาทำความสะอาดแบบม้วนโดยเฉพาะ
-
ควบคุมอุณหภูมิ 3 ม้วนอย่างระมัดระวัง: โดยทั่วไปแล้วม้วนบนจะร้อนกว่าม้วนกลางเล็กน้อย โดยม้วนด้านล่างจะเย็นที่สุด การตั้งค่าที่แน่นอนขึ้นอยู่กับความหนาของแผ่นและความเร็วของเส้น
-
หากใช้สารช่วยปลดปล่อยหรือสารเคลือบป้องกันการอุดตัน ให้แน่ใจว่ามีการใช้งานที่สม่ำเสมอ การใช้งานมากเกินไปอาจทำให้เกิดหมอกควันหรือความเงาของพื้นผิวลดลง
4. แผ่นโฟม PS: ความท้าทายเฉพาะ
ปัญหาที่ 7: โครงสร้างเซลล์หยาบหรือไม่สม่ำเสมอ
สำหรับแผ่น PS ที่เป็นโฟม ความละเอียดของเซลล์และความสม่ำเสมอเป็นตัวบ่งชี้ประสิทธิภาพที่สำคัญ เซลล์ที่หยาบหรือไม่สม่ำเสมอจะลดความแข็งแรงเชิงกลและคุณสมบัติของฉนวนความร้อนลงอย่างมาก
จุดควบคุมที่สำคัญ:
-
การกระจายตัวของสารนิวคลีเอตติ้ง (ทัลก์) เป็นสิ่งสำคัญยิ่ง ใช้แป้งโรยตัวที่ละเอียดเป็นพิเศษ (ขนาดอนุภาคต่ำกว่า 5μm) และให้แน่ใจว่าได้ผสมอย่างละเอียดในระหว่างขั้นตอนการผสม
-
การควบคุมอุณหภูมิในเครื่องอัดรีดรอง (ขั้นตอนการทำความเย็น) เป็นปัจจัยเดียวที่สำคัญที่สุดสำหรับคุณภาพของโฟม ความผันผวนของอุณหภูมิจะต้องอยู่ภายใน ±1°C
-
ตรวจสอบความเสถียรในการฉีดสารเป่า ความผันผวนของแรงดันในระบบฉีดส่งผลโดยตรงต่อการกระจายขนาดของเซลล์
ปัญหาที่ 8: การหดตัวมากเกินไปในแผ่นโฟม
การหดตัวที่มากเกินไปทำให้เกิดมิติที่ไม่เป็นไปตามข้อกำหนด โดยเฉพาะอย่างยิ่งจะสังเกตเห็นได้ชัดเจนในระหว่างการดำเนินการเทอร์โมฟอร์มขั้นปลายน้ำ
โซลูชั่น:
-
ปรับความเร็วในการลากออกและอัตราส่วนการระเบิด (BUR) อัตราส่วนการวาดที่เหมาะสมช่วยส่งเสริมการวางแนวของเซลล์ ซึ่งช่วยลดการหดตัวหลังการหดตัว
-
เพิ่มปริมาณของสารก่อนิวคลีเอตติ้งเล็กน้อย โครงสร้างเซลล์ที่ละเอียดยิ่งขึ้นช่วยให้มิติมีความคงตัวดีขึ้น
-
รักษาความตึงเครียดในการพันให้อยู่ในระดับปานกลาง ความตึงเครียดที่มากเกินไปสามารถทำให้เกิดการหดตัวของการคืบในขณะที่แผ่นอยู่ภายใต้ความเครียดบนม้วน
5. การบำรุงรักษารายวันและการเพิ่มประสิทธิภาพการผลิต
รายการตรวจสอบการบำรุงรักษาตามปกติ:
-
เปลี่ยนชุดกรองตามการเพิ่มขึ้นของแรงดันต้าน ไม่ใช่แค่เมื่อแรงดันสูงถึงขั้นวิกฤติเท่านั้น กำหนดตารางเวลาการเปลี่ยนทดแทนที่แน่นอนเพื่อความสม่ำเสมอ
-
ดึงสกรูเป็นระยะๆ และตรวจสอบการสึกหรอของกระบอกปืน สกรูที่สึกหรอจะช่วยลดความสามารถในการทำให้เป็นพลาสติกและคุณภาพผลผลิตได้อย่างมาก
-
ตลับลูกปืนม้วนคาเลนเดอร์และโซ่ขับเคลื่อนมักถูกมองข้ามจุดสึกหรอ หล่อลื่นอย่างสม่ำเสมอและตรวจสอบความขนานของลูกกลิ้ง
เคล็ดลับประสิทธิภาพการใช้พลังงาน:
-
การตั้งค่าอุณหภูมิถังด้านล่างจะชี้ไปที่จุดใดก็ตามที่คุณภาพการทำให้เป็นพลาสติกเอื้ออำนวย การลดอุณหภูมิลงทุกๆ 5°C สามารถประหยัดพลังงานได้ประมาณ 3–5%
-
หุ้มฉนวนถังอัดรีดเพื่อลดการสูญเสียความร้อนสู่สิ่งแวดล้อม
-
เจียรขอบตัดทางออนไลน์ทุกที่ที่เป็นไปได้เพื่อหลีกเลี่ยงการอุ่นเศษเหล็กที่เย็นแล้วอีกครั้ง
การทำงานที่มั่นคงของสายการอัดรีดแผ่น PSขึ้นอยู่กับการตรวจสอบสภาพอุปกรณ์ที่แม่นยำและการเพิ่มประสิทธิภาพกระบวนการอย่างต่อเนื่อง ในทางปฏิบัติ ปัญหาด้านคุณภาพส่วนใหญ่ไม่ได้มาจากข้อบกพร่องของอุปกรณ์ แต่มาจากรายละเอียดการปฏิบัติงานและการเปลี่ยนแปลงสภาพแวดล้อม ทีมผู้ผลิตได้รับการสนับสนุนให้รักษาบันทึกพารามิเตอร์กระบวนการโดยละเอียด ซึ่งสัมพันธ์กับการปรับปรุงแต่ละครั้งกับคุณภาพของผลิตภัณฑ์ที่เกิดขึ้น เมื่อเวลาผ่านไป คู่มือนี้จะกลายเป็นคู่มืออ้างอิงเฉพาะโรงงานที่มีค่าที่สุด ซึ่งมีประโยชน์มากกว่าคู่มือการใช้งานทั่วไปทั่วไปมาก